深圳激光切割加工如何撑起通道闸机芯的精度底线——从钣金下料到机芯装配的全链路观察
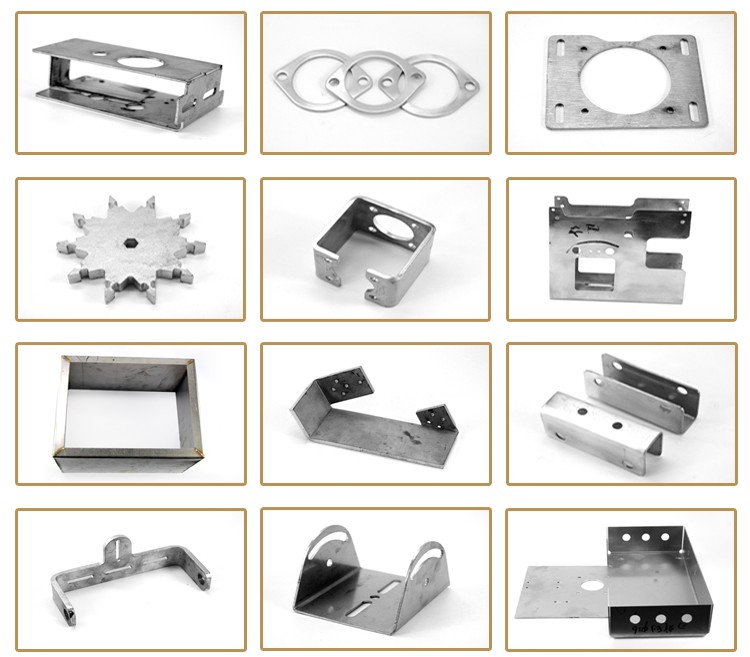
在通道闸行业,摆闸、翼闸、三辊闸的外形差异看似明显,但真正决定设备寿命与通行体验的,往往是藏在机箱内部的机芯组件与钣金结构件。深圳作为全国激光切割加工产能最密集的区域之一,聚集了大量激光设备与配套加工企业,也为本地通道闸厂家提供了从下料、成型到装配的完整供应链支撑。本文以风行达通道闸(horian.cn)所在的生产场景为样本,梳理深圳激光切割加工在人行通道闸制造中的实际作用与工艺要点。
一、机芯精度从哪来:激光切割在通道闸结构件中的定位
通道闸机芯的核心诉求是“低噪音、长寿命、复位准”。摆闸机芯依靠电机带动摆臂做往复运动,翼闸机芯则通过齿轮与连杆实现挡板的快速开合,三辊闸机芯的棘轮与电磁铁配合决定了每次放行的角度一致性。这些动作的稳定性,很大程度上取决于安装底板的孔位精度与机箱框架的平面度。
传统冲床下料依赖模具,换型周期长,小批量定制订单的经济性较差。而深圳激光切割加工采用光纤激光器配合数控系统,切缝窄、热影响区小,对于2.0mm至6.0mm的冷轧钢板、不锈钢板可实现±0.1mm级别的重复定位精度。对于立式三辊闸这类对轴承座孔距敏感的机型,激光切割一次成型减少了后续钻孔工序带来的累积误差,机芯装配时的同轴度问题明显减少。
二、数据与案例:加工效率与成本的现实对照
据行业公开资料,深圳地区中功率光纤激光切割机(3000W至6000W)在碳钢薄板上的切割速度可达每分钟20米以上,配合自动排版软件,材料利用率通常比人工排料提升8%至15%。某通道闸配套加工厂的实际生产记录显示,一批翼闸机箱侧板(含散热孔、锁孔、走线槽)从编程到切割完成,单件工时较传统冲压流程缩短约四成,且无需开模费用。
在道闸厂家与摆闸厂家的协作中,这种灵活性尤为重要。人行通道闸项目常涉及非标尺寸,例如景区入口的加宽摆闸、地铁配套的加高翼闸,机箱面板的开口位置需要随项目调整。激光切割加工无需更换模具,仅修改程序即可完成,这使得深圳道闸厂家在承接小批量、多品种订单时具备响应优势。
三、从切割到装配:被忽视的工艺衔接环节
激光切割并非孤立工序。切割后的去毛刺、折弯回弹补偿、焊接变形控制,都会影响通道闸机芯的最终装配质量。以三辊闸机芯为例,底座板切割后若毛刺处理不到位,轴承压装时容易出现偏斜,进而导致闸杆复位不到位。部分深圳激光切割加工企业已配套去毛刺机与折弯中心,形成“切割—去毛刺—折弯”的连续作业,减少了中转环节的磕碰与二次定位误差。
另一个值得关注的细节是切割气体的选择。不锈钢机箱面板通常采用氮气切割以获得无氧化切口,便于后续拉丝或镜面处理;而碳钢机芯支架多用氧气切割,成本更低但切口需后续处理。加工方能否根据通道闸不同部件的材质与表面要求匹配工艺,直接关系到成品的外观一致性与防腐性能。
四、对通道闸厂家的选型建议
- 关注加工方的设备功率与幅面:机箱侧板长度常超过1.5米,需确认切割平台能否一次装夹完成。
- 核实精度检测手段:要求提供首件检测报告,重点看孔位坐标偏差与切口垂直度。
- 考察后道配套能力:具备折弯、焊接、表面处理协同能力的加工方,更有利于缩短通道闸机芯的交付周期。
- 小批量试产验证:先以翼闸机芯安装板或摆闸底座为试样,检验批次一致性后再放量。
深圳激光切割加工的价值,不在于单一工序的先进程度,而在于它把通道闸制造中“精度”与“柔性”这两个常被对立的需求拉到了一起。对于摆闸厂家、翼闸价格敏感型项目以及立式三辊闸的批量交付而言,稳定的激光下料环节,是机芯性能与整机口碑的第一道保障。